

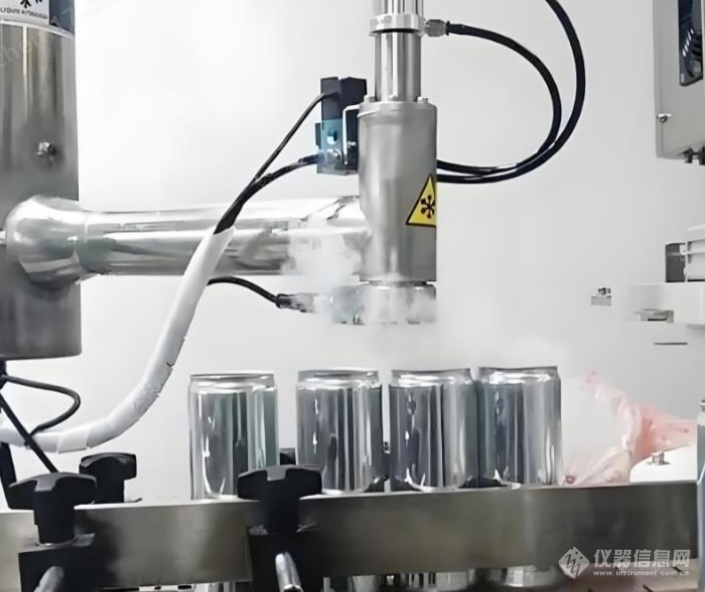
自动化液氮加注机是食品饮料、医药化工和精密制造领域实现液氮定量注入的核心设备。它通过PLC控制系统驱动低温电磁阀,按设定剂量将液氮精确注入瓶、罐或其他容器,起到置换顶空气体、延长保质期、提供罐内背压以及辅助深冷处理等作用。
选购这类设备时,参数选型直接关系到加注精度、运行稳定性和液氮消耗成本。不少用户在选型时只比较采购价格,却忽略了关键参数与自身产线的匹配度,设备买回来后才发现加注量不稳、液氮损耗偏高或者与产线速度不匹配。本文从加注系统、储液供给、管路阀门、控制系统、安全保护和安装环境六个维度,逐项拆解自动化液氮加注机的核心参数,并给出不同场景下的选型参考。
01 加注精度与加注速率
加注精度是衡量加注机性能的首要指标,通常以满量程百分比(% FS)表示,常见机型标注为±0.5%~±1% FS。这个数值指的是单次加注量的重复误差范围——精度越高,每瓶加注量越一致,液氮浪费越少,产品品质也越稳定。
以PET饮料瓶加注为例,行业内一般要求单瓶加注量波动控制在0.1mL以内。如果精度偏低,轻则液氮多余消耗推高成本,重则出现瓶内压力不均、瘪瓶或胀罐等质量问题。对加注一致性要求高的产线,建议选择标注精度±0.5% FS以内的机型。
加注速率通常以电磁阀开启时间(毫秒级)来控制,常见可调范围为15~1000ms。加注阀开启时间越短,单位时间内容器处理量越大,越适配高速灌装线。需要注意的是,加注速率必须与灌装线线速匹配——线速6000瓶/小时以上的产线,应选择响应时间≤0.5s的低温电磁阀,否则会出现漏注或跟注不准。
单次加注量范围也是关键参数。饮料行业单瓶加注量一般在0.5~5mL之间,而工业深冷处理或大容器冷却场景可能需要几十升级别的单次加注。选型时要确认设备的加注量调节下限和上限是否覆盖自身需求,不要只看标称的"最大加注量"。
02 储液与供给系统参数
储罐容量决定了设备连续运行的续航能力。常见机型自带储罐容量从50L到500L不等,选择时要结合班次用量计算——容量过小需要频繁补液,频繁开关阀门反而增加冷损;容量过大则静态蒸发损失累积更多液氮。
工作压力是储液供给系统的核心参数。自增压式加注机的工作压力一般在0.05~0.2MPa范围内。压力是液氮从储罐输送到加注头的推动力,压力波动会直接传导到加注量上。实际使用中,增压阀的自动启停控制精度比标称工作压力更值得关注——启停频繁的系统,加注稳定性会打折扣。
蒸发损失率容易被忽略,但直接影响运行成本。静态日蒸发率一般标注为≤2%,这个指标反映的是设备在待机状态下的液氮自然挥发量。对于每天班后停机、周末长时间停用的产线,蒸发损失率越低越好,否则每周光待机损耗就可能损失几十升液氮。
增压方式有两种常见方案:自增压式依靠液氮自身蒸发在罐内建立压力,不需要外接气源,适合独立布置的中小型设备;集中供气式则通过外部液氮储槽集中输送,适合多台设备共用气源的大型产线。选型时要根据现场气源条件和产线布局确定。
03 管路与阀门配置
液氮沸点为-196℃,管路材质和绝热方式直接决定了冷损大小和加注稳定性。与液氮接触的管路必须采用SUS304或SUS316L不锈钢,配合真空多层绝热或真空粉末绝热结构。普通保温管材在极低温环境下会结霜、漏冷,加注量随之漂移,完全不能用于液氮输送。
低温电磁阀是加注系统的执行核心。它的响应时间、重复动作寿命和低温密封性直接决定加注精度的长期稳定性。工业级低温电磁阀的响应时间通常在0.2~0.5s之间,额定动作寿命可达百万次级。电磁阀材质推荐选择不锈钢阀芯和PTFE密封组件,耐低温性能更可靠。
真空软管连接储罐与加注头,是整个管路系统中相对薄弱的环节。真空夹层一旦失效,软管外壁会结霜冒汗,加注量出现明显波动。选购时要确认软管的真空夹层设计和接口密封方式,后期维护中也要定期检查管路外壁结霜情况。
04 控制系统与自动化功能
控制核心多采用PLC可编程控制器,搭配7寸或10寸触摸屏HMI进行参数设置和状态监控。PLC的稳定性直接决定设备长时间连续运行的可靠性,主流品牌的PLC在工业环境下的平均无故障运行时间可以达到数万小时量级。
配方存储功能在多品种、多规格生产场景中非常实用。设备可以存储多组加注参数配方——不同瓶型、不同产品对应不同的加注量和加注时序,换产时一键调用即可,省去反复调试的时间。需要频繁切换产品规格的生产线,建议选择至少能存储20组以上配方的机型。
批量计数功能可以设定单批次加注数量,达到设定值后自动停机或触发报警,配合灌装线的批次管理使用。与灌装线的联动信号也很关键——设备通过光电传感器检测容器到位,同步触发加注动作,避免空注(浪费液氮)或漏注(产品不合格)。
通讯接口方面,主流机型配备RS485/Modbus通讯协议,可以接入产线的MES或SCADA系统,实现加注数据的远程监控和记录。如果企业有数字化车间建设规划,选型时要确认接口协议是否匹配现有系统。
05 安全保护参数
液氮属于低温压力容器相关设备,安全保护配置不能马虎。储罐应配备安全阀和爆破片双重超压保护——安全阀处理常规超压,爆破片应对极端超压工况,二者缺一不可。
液位监测是日常运行中最常用的安全功能。设备应具备低液位声光报警,提醒操作人员及时补液。如果在低液位状态下继续运行,储罐内压力会出现波动,加注精度随之下降。
密闭车间内还要关注氧浓度风险。液氮泄漏后气化会置换空气中的氧气,当环境氧浓度低于19.5%时存在窒息风险。加注设备安装在封闭车间时,建议配套安装氧浓度监测报警器,并与设备联动停机。
操作面板上的紧急停止按钮应布置在醒目位置,按下后能立即切断加注阀和增压系统。加注头区域的防结霜设计也值得关注——结霜严重会导致加注头动作卡滞,影响加注精度。
06 安装环境与电气参数
电源配置方面,小型机型一般采用AC 220V/50Hz单相电,功率在0.5~1.5kW左右;大型多通道机型或封闭式机组通常需要AC 380V/50Hz三相电,功率可达2~3kW。安装前要确认现场供电条件与设备要求匹配。
环境温度一般要求在5℃~40℃之间,相对湿度≤85%且无凝露。高温高湿环境会加剧设备外壁结露,加速电气元件老化,必要时需要加装防护罩或改善车间通风。
安装空间方面,要提前规划储罐补液口位置——液氮杜瓦罐或储槽的补液管路需要预留操作空间。同时加注头到产线的距离也要纳入考虑,管路每增加一米,冷损和响应延迟都会相应增加。
07 不同场景的选型思路
食品饮料灌装线场景,重点关注加注精度、加注速率与线速的匹配度、配方存储数量。PET饮料生产线通常线速较高,建议选择响应时间快、精度稳定的机型,并确认与现有灌装机的信号对接方案。
医药和生物制品场景,对材质洁净度要求更高。管路和储罐应选择SUS316L不锈钢,表面处理要达到卫生级要求,加注头需便于拆卸清洗。加注重复性和批次可追溯性也是重点考察项。
工业深冷和精密制造场景,重点看单次加注量上限、储罐容量和连续工作能力。这类场景加注量通常远大于饮料行业,设备需要支持大流量加注,同时管路绝热性能要跟得上大流量冷量输入。
从全生命周期成本角度看,液氮消耗率和加注精度是两个影响运行成本的关键变量。采购价相近的两台设备,年液氮消耗量可能因精度和蒸发率差异产生数万元的成本差距。选型时不要只盯着设备标价,把液氮消耗、维护成本和备件价格一起算进去,综合评估才更合理。