

东亚储存运输两用型液氮罐的维修常见问题包括蒸发率异常、阀门泄漏、高压报警等。这些问题如果不及时处理,可能会导致液氮的浪费和设备损坏。针对这些问题,本文将明确每种故障的具体表现及其解决方法。
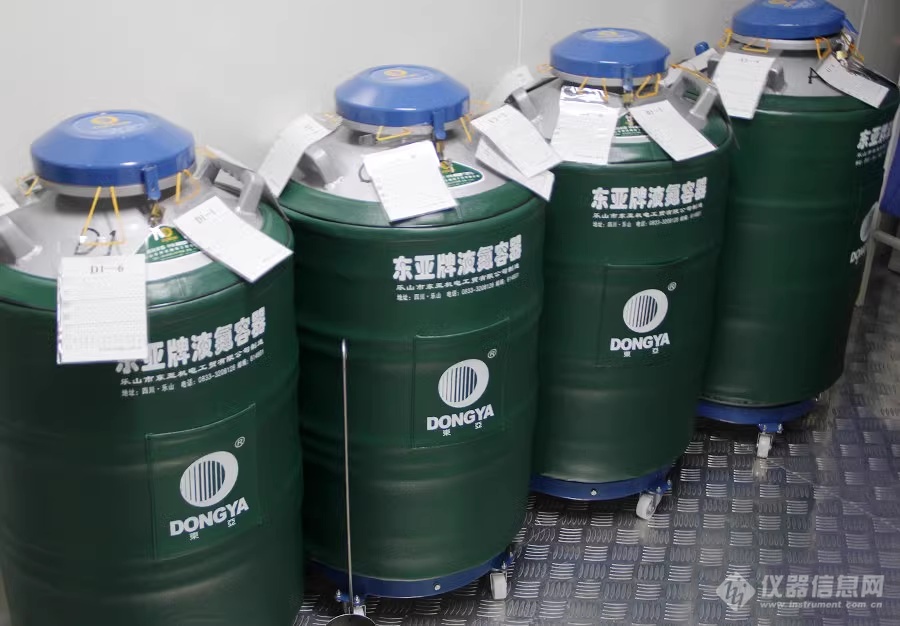
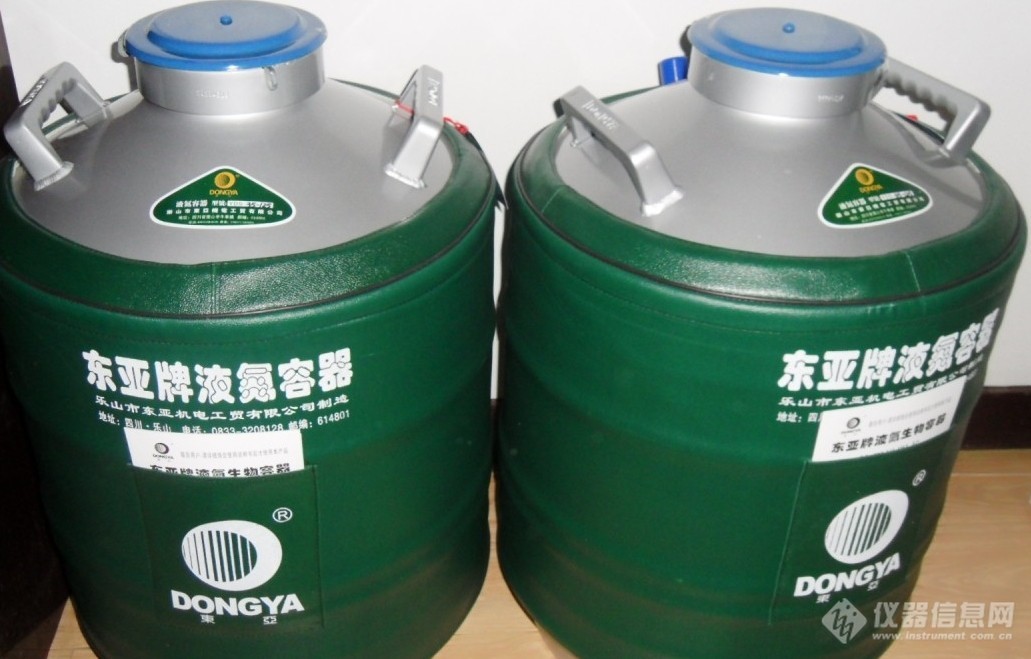
液氮罐蒸发率异常
液氮罐在正常情况下,其蒸发率应控制在0.1%到0.3%之间。如果蒸发率超过0.5%,则需要进行检查和维修。蒸发率异常通常由以下几个原因引起:
1. 罐体绝热层受损:绝热层是确保液氮低温存储的重要部件。若绝热材料出现破损,热量会渗入罐内,导致蒸发率增加。检查绝热层时,可以使用红外热像仪监测罐体表面温度,找出热量流失的点。
2. 阀门密封不良:如果阀门的密封圈老化或磨损,会导致液氮泄漏,从而加快蒸发率。应定期检查密封圈,必要时更换。常见的密封圈材质有氟橡胶和硅橡胶,根据使用温度选择合适的材料。
3. 通风和环境因素:液氮罐应放置在通风良好的地方,避免阳光直射。如果周围温度过高,同样会导致蒸发率增加。环境温度应保持在15℃至25℃之间,确保液氮罐有效工作。
阀门泄漏
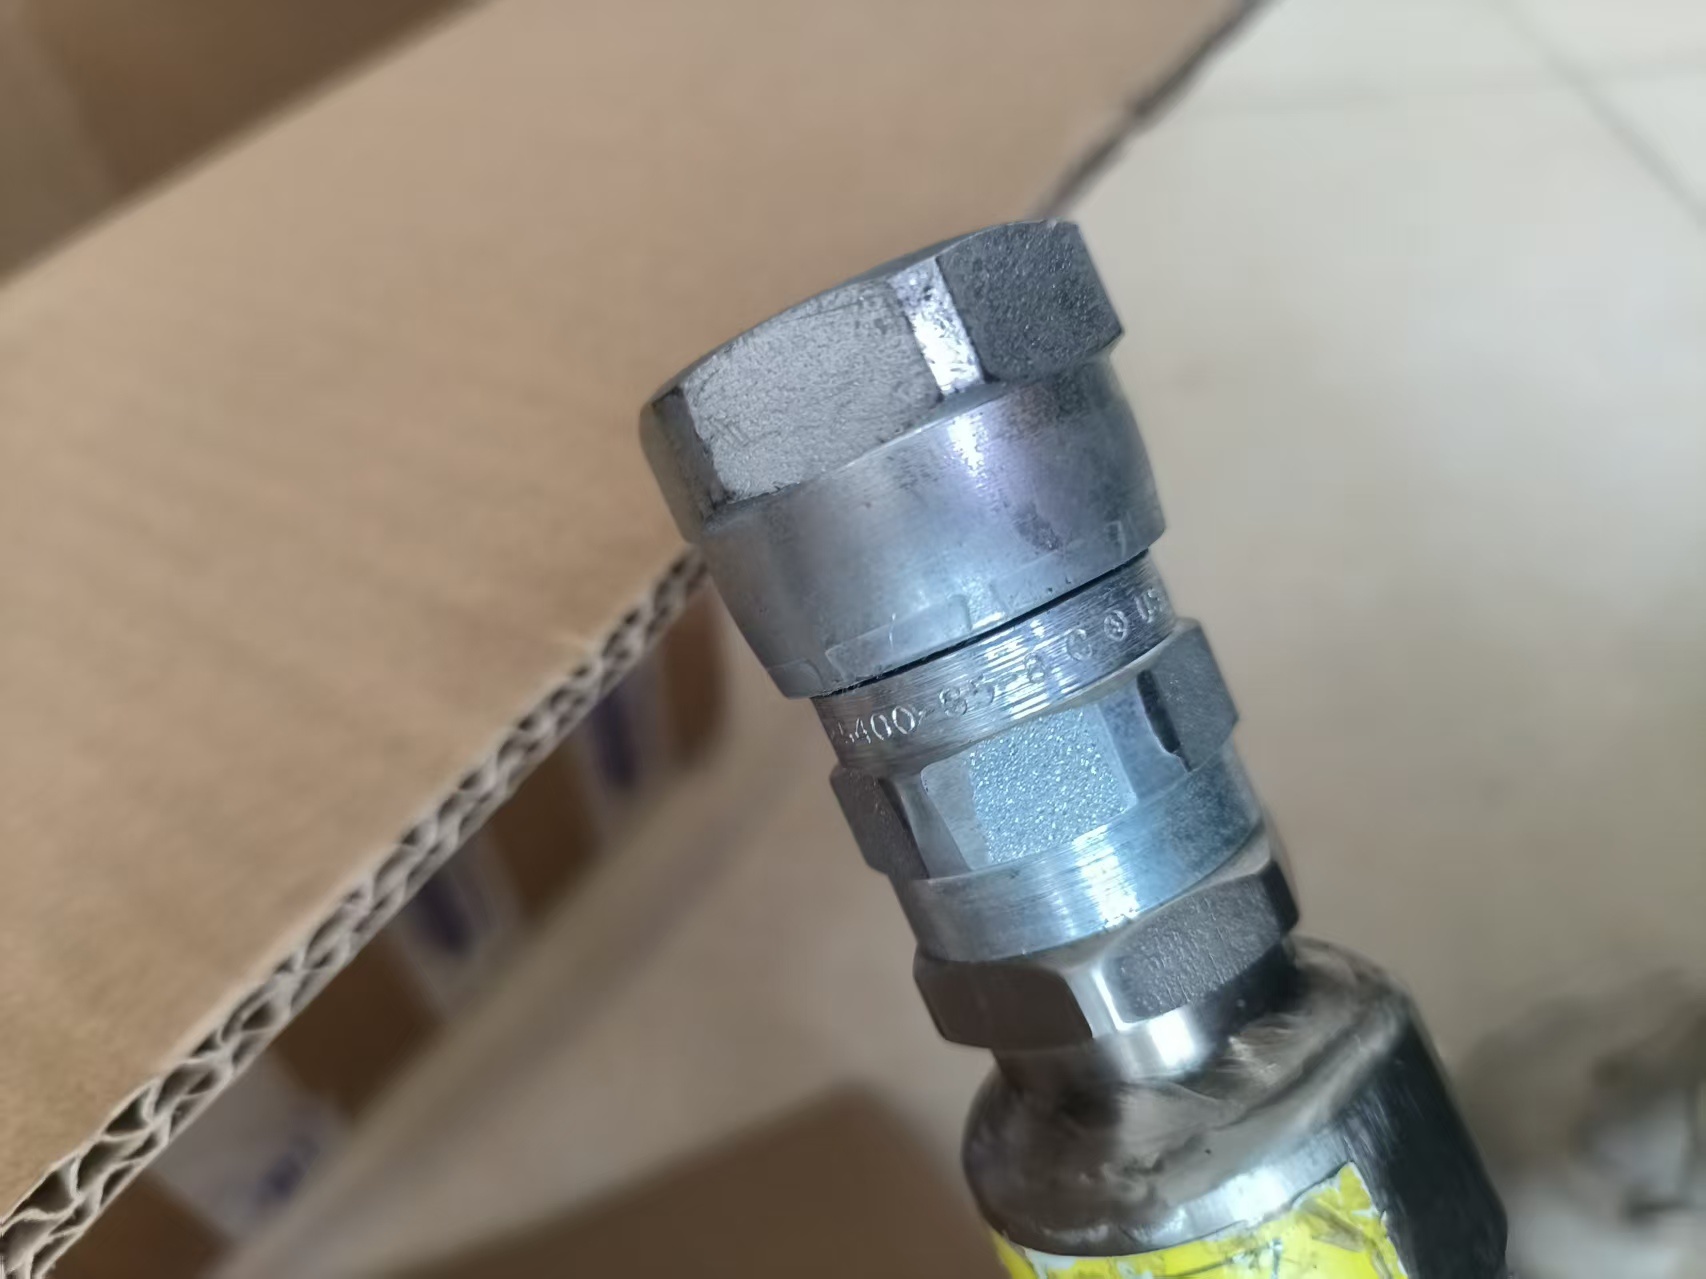
阀门泄漏是液氮罐常见的问题,主要表现为液氮罐周围结露或者液氮不断流出。识别和修复阀门泄漏可以按照以下步骤进行:
1. 目视检查:定期检查阀门及其连接处,如发现结霜或水珠,则可能存在泄漏。可使用染色剂进行检测,观察是否有液氮流出痕迹。
2. 更换阀门密封圈:如确认泄漏,需拆卸阀门并检查密封圈。对于标准液氮罐,阀门密封圈的标准规格一般为内径10mm,外径16mm,厚度2mm。选用符合标准的材料进行更换。
3. 调整阀门紧固度:有时,阀门松动也会导致泄漏。在重新安装后,确保阀门拧紧至适当的 torque,一般要求在5Nm左右。
高压报警
高压报警表明液氮罐内部压力超出了安全范围,正常工作压力应在0.1MPa到0.5MPa之间。超压可能导致设备损坏或安全隐患,处理方法如下:
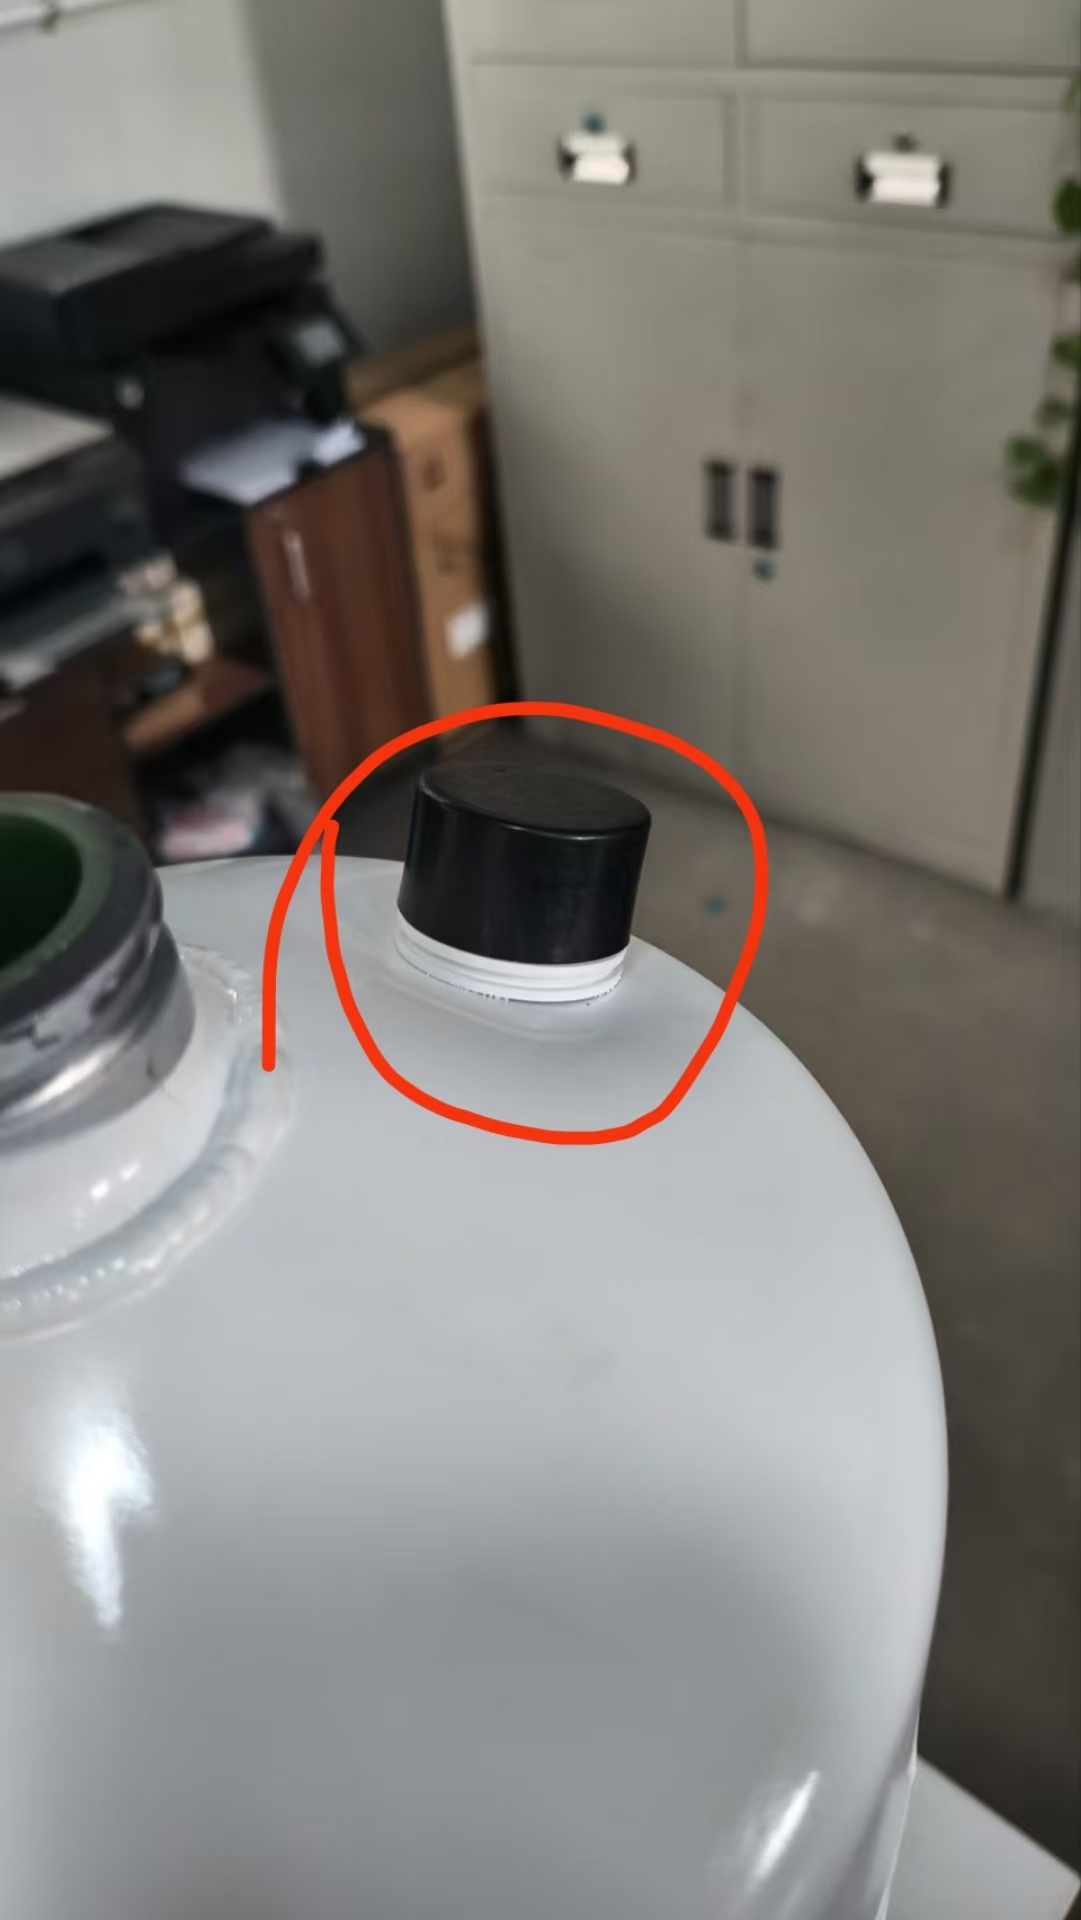
1. 检查压力释放阀:压力释放阀是保障液氮罐安全的重要部件,若失效会导致内部压力升高。需定期检查其工作状态,确保能在0.5MPa以上自动开启。
2. 监测液氮液位:液氮罐的液位过低会导致气化过快,进而造成压力升高。使用液位计监控液氮的剩余量,液位应保持在罐体60%以上。
3. 排气操作:如遇高压报警,应立即进行减压操作。通过打开排气阀,缓慢释放压力,直至恢复到正常范围。同时应注意防止液氮的急剧挥发,避免对设备产生冲击。
定期维护与保养
为了减少液氮罐的故障率,定期维护显得尤为重要。每三个月对设备进行全面检查,包括但不限于以下内容:
- 绝热层的完整性
- 阀门及其密封部件的状况
- 压力监测系统的准确性
- 液位传感器的灵敏度
保证设备在良好的工作状态下,不仅可以提高液氮的使用效率,还可以延长液氮罐的使用寿命。维护时建议记录每次检查的具体数据,以便于跟踪设备的健康状况。
液氮罐的维修处理需要专业知识和细致的操作。遵循上述步骤,将有助于及时发现和解决常见问题,确保设备的安全与稳定运行。