

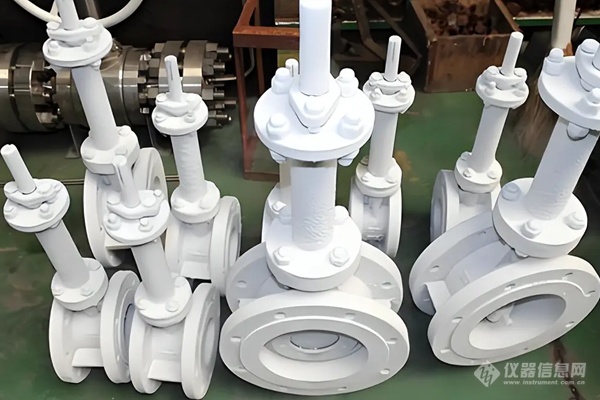
液氮冷装配是精密机械制造、轴承装配、五金配件嵌套等领域常用的无损装配工艺,核心依托金属低温收缩特性,实现无敲击、无损伤的过盈配合装配。在实际生产中,工件的液氮收缩量直接决定装配间隙、配合精度与成品稳定性,也是工艺参数设定的核心依据。本文结合行业实测数据、材质特性与实操工况,系统讲解液氮冷装配的收缩范围、影响因素、计算方法及落地标准,为现场工艺调试提供实用参考。
一、液氮冷装配收缩核心原理
液氮常压下沸点为-196℃,工业冷装配普遍将工件从常温25℃左右降温至-150℃~-196℃区间,通过稳定低温让金属工件产生均匀线性收缩,缩小轴类、衬套、销类工件的外径尺寸,使其可轻松装入配合孔位,待工件恢复常温后,尺寸回弹形成稳定过盈配合。
工件收缩量并非固定数值,核心取决于三大要素:工件材质的线膨胀系数、有效降温温差、工件有效配合段尺寸。同等低温条件下,不同金属材质的收缩性能差异显著,这也是现场装配参数差异化设定的核心原因。
二、常见工业材质液氮收缩实测参考数据
结合机械加工行业批量实测数据,整理主流金属材质在液氮极限低温(-196℃)下的线性收缩参数,所有数据均适配常规实心轴、衬套、精密配件等标准工件,可直接用于工艺初步核算。
1. 碳钢类(45#钢、Q235)
碳钢是冷装配最常用材质,线膨胀系数稳定,收缩均匀性好,适配各类常规精密装配。常温至-196℃全程冷却后,线性收缩量约1.1~1.2mm/m。以常用外径200mm工件为例,完全冷却稳定后收缩量约0.15~0.20mm,满足常规0.1~0.25mm过盈装配需求。小型薄壁碳钢配件(50mm以内),收缩量普遍在0.05~0.12mm区间。
2. 不锈钢类(304、316)
不锈钢线膨胀系数高于碳钢,同等尺寸下收缩量更大,是精密仪器、防腐配件装配的重点材质。实测数据显示,304/316不锈钢工件液氮冷却后,线性收缩量约2.8~3.0mm/m,换算为百毫米尺寸收缩量为0.28~0.30mm。其中304不锈钢收缩系数略高于316,相同工况下收缩量偏差约5%以内,工艺调试可忽略微小差值。
3. 轴承钢(GCr15)
轴承钢硬度高、材质致密,低温收缩稳定性极强,适配高精度轴承、精密转轴装配。推荐降温区间-120℃~-160℃,该温度区间可兼顾收缩效果与材质稳定性,避免过度低温影响钢材性能。对应线性收缩量为1.5~2.0mm/m,常规轴承配件收缩量可精准控制在0.08~0.18mm,适配高精度微过盈配合。
4. 合金钢
合金结构钢多用于重载机械配件装配,材质成分复杂,收缩量介于碳钢与不锈钢之间。常规液氮完全冷却后,线性收缩量约1.8~2.2mm/m,工件尺寸100mm时,收缩量约0.18~0.22mm,收缩均匀性优于普通碳钢,适合重载过盈配合场景。
三、影响实际收缩量的关键工况因素
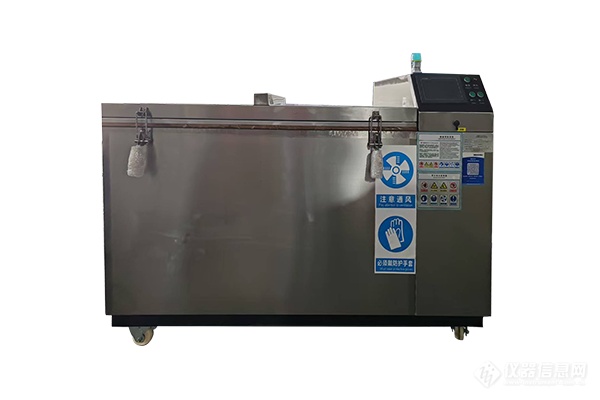
理论收缩参数仅为基础参考,现场实操中,多重工况会直接改变工件实际收缩量,也是部分装配偏差、配合松动的主要原因,需重点把控以下要点。
1. 冷却温度与保温时间
工件未达到温度平衡时,仅表层收缩、芯部常温,会出现收缩量不足、尺寸回弹过快的问题。常规工况下,壁厚10~20mm的金属工件,液氮浸泡保温时间需15~20分钟,可实现整体温度均匀降至-150℃以下,收缩量达到稳定峰值;小型薄壁工件(壁厚<5mm)保温5~10分钟即可达到最大收缩量,继续延长时间无明显尺寸变化。若保温时间不足,实际收缩量会比标准参数低20%~50%。
2. 工件结构与壁厚
实心轴类工件温度传导均匀,收缩一致性好,实测值与理论值偏差极小;空心衬套、薄壁管件、异形工件存在温度传导差异,局部收缩不均,整体有效收缩量会略低于实心工件,工艺设计需预留0.02~0.05mm补偿量。超大尺寸工件(外径>300mm)需适当延长保温时间,避免芯部降温不彻底。
3. 装配间隔时间
工件取出液氮后会快速升温,尺寸同步回弹。常温环境下,碳钢、不锈钢工件取出后30秒内收缩量基本稳定,1分钟后回弹10%~20%,3分钟后大部分收缩量失效。因此冷装配需严格把控操作节奏,尽量缩短取件、对位、压装全过程时间,保证装配精度。
四、收缩量简易计算方法
无需复杂仿真测算,现场可通过简易公式快速核算目标收缩量,适配日常工艺设计:单次收缩量≈工件有效配合直径 × 材质线膨胀系数 × 降温温差。
常规通用简化核算标准:常温25℃、极限液氮冷却-196℃,总温差221℃。以100mm直径45#钢工件为例,线膨胀系数11.5×10⁻⁶/℃,计算收缩量≈100×11.5×10⁻⁶×221≈0.25mm,与行业实测数据基本吻合,可直接用于工艺参数预设。
五、实操工艺适配与误差控制要点
1. 精度匹配原则:普通机械装配过盈量0.1~0.2mm,优先选用碳钢、轴承钢工件,收缩量可控、稳定性强;精密防腐设备装配过盈量0.2~0.3mm,可选用不锈钢材质,利用其大收缩特性满足装配需求。
2. 误差预留标准:理论收缩量与实际装配存在合理误差,常规工件预留0.02~0.05mm装配公差,异形、薄壁工件预留0.05~0.08mm公差,避免收缩量不足导致装配卡顿,或收缩量过大造成配合间隙超标。
3. 材质性能保护:并非所有金属适合极限低温冷却,部分高硬度合金、淬火件过度低温易产生应力变形,此类工件可适当提高冷却温度(-120℃~-150℃),小幅降低收缩量,兼顾装配精度与工件结构稳定性。
液氮冷装配的工件收缩量无统一固定值,核心随材质、尺寸、冷却工艺变化:常规碳钢收缩量约1.1~1.2mm/m,轴承钢1.5~2.0mm/m,不锈钢2.8~3.0mm/m,合金钢1.8~2.2mm/m。现场生产中,以材质基础参数为核心,结合工件结构、保温时间、装配节奏优化参数,同时预留合理装配公差,即可精准把控收缩尺寸,实现高效、高精度、无损伤的冷装配作业。本文所有参数均来自行业实测与工艺验证,可直接作为机械加工、精密装配的工艺参考依据。